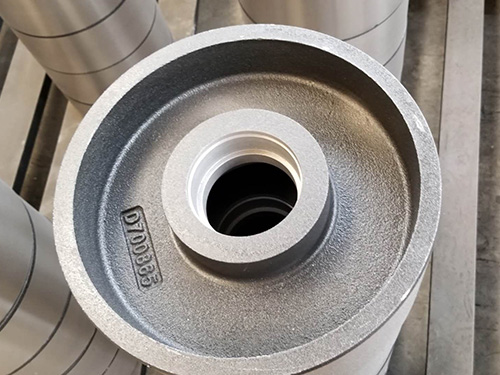
叉车轮毂3铸造工艺主要为重力铸造和压铸。采用重力铸造工艺生产轮毂,具有工艺简单、成熟、生产效率好、投资少等优点。但由于没有外加力,为了获得致密铸件,往往需要利用冒口补缩,所以重力铸造轮毂的浇冒口较大,工艺出品率低。采用压铸工艺生产轮毂,具有尺寸精度好、表面粗糙度低等优点。但由于高压射流卷入的气体和夹杂弥散分布在铸件中,所以压铸轮毂不能通过热处理提,并且伸长率低,使用过程中性差。
叉车轮毂铸造模具,包括上模芯、下模芯、左模芯、右模芯和底座,下模芯固定在底座上,左模芯、右模芯、上模芯和下模芯围城一个封闭的空间,该封闭的空间为叉车轮毂铸芯槽,其特征在于:所述上模芯中间位置设置有一个通孔,通孔的端口处安装有阀门,通孔内安装有气管,气管连接有抽真空泵,通孔与叉车轮毂铸芯槽相连通,所述底座和下模芯设置有进液孔,进液孔的端口位置安装有单向阀门,进液孔内安装有进液管,进液管连接有进液泵。
