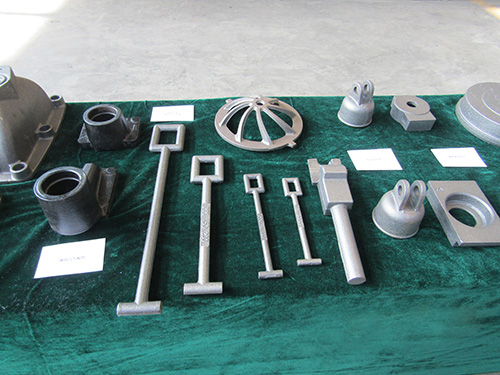
铸铁机械件04要充分考虑集渣、孕育等方面的功能,铸造工程师对于铸铁件浇注系统的细节的处理,特别是对于入水位置的选择需要慎重。浇注位置出错,也会引发一系列的产品质量问题,甚至于面对这些质量问题工艺人员往往习惯性从铁水质量、工艺补缩和操作方面去查找原因。下面小编为大家分享一下浇注位置的生产案例仅供参考。
一、壳体类表面严重水纹的解决
壳体产品里有典型薄壁产品,壁厚一般为20~30mm,较大轮廓尺寸3500~4500mm,10年前我们的工艺在控制尺寸和产品壁厚方面很成功,但是浇口从内圆冒口下切入,产品浇注出来后发现表面水纹特别严重,一道道的沟槽,砂孔也很多。
后来浇口改为从产品价格适宜外入水,正对入水位置安置一个小冒口,铸件的表面质量实际效果为主取得意想不到的效果,水纹问题根本上解决了,砂孔也较少出现,产品几乎不需要焊修处理。按照同样的工艺思路我们后来生产过型号的壳体产品,产品质量一直很稳定。
二、叶轮产品浇注不足问题的解决
叶轮为水泵泵壳上的产品,叶片为水斗形状,叶片壁厚很薄,而且不均匀,较薄处仅3~5mm,叶片位的质量控制非常主要。
起初的浇注工艺是从内轮毂底入水,发现铸件的很多叶片走水不良,留下大小不等的孔穴和缺口。后来改为从内轮毂和外法兰位一齐入水,并提高了浇注注温度,叶片位的浇不足现象仍然存在,而且多个叶片位出现夹砂现象。由于叶片位太薄而且在几个方向呈曲面过渡,叶片位出现质量问题基本上都难以焊修处理,连续几件产品都报报了,损失较大。
改进后的浇注工艺:铸型的下部设置一个环形的浇注通道(相当于横浇口),从每个叶片的下部设置缝隙浇口与环形通道相连。用该工艺浇注的叶轮产品,个个叶片均饱满,而且砂孔各裂纹都少,产品的整体质量获得很大提高。用户对我们生产的叶轮产品质量非常信赖。
