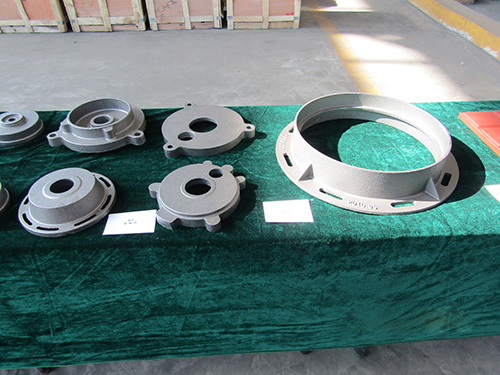
铸铁机械件07经常会发生不同的铸造缺陷,如何防止这些缺陷发生,一直是铸造件生产厂关注的问题。
1球铁件不球化或球化不良
特征:铸铁机械件07断口呈灰黑色,力学性能明显偏低,金相检查可发现石墨呈片状,铸件的残余镁量和稀土量太低,这种状况一般是不球化。铸件断口仍呈银灰色,但有分散的灰黑点,力学性能偏低,金相检查可发现小部分石墨呈片状或蠕虫状,铸件的残余镁量和稀土量比正常含量偏低,这种状况一般为球化不良。
防止措施:
(1)根据原铁液的含硫量以及球化剂的的镁和稀土含量来决定球化剂的加入量,例如采用w(Mg)在7%-9%,w(RE)在2%-5%的球化剂,处理温度不超过1500℃时,具体加入量应根据各厂的情况作适当调整。(2)球化处理要确认球化剂与铁液有足够的反应时间,一般情况下反应时间在80-100秒为好的。处理好的球铁要尽快浇注。
(3)尽量降低原铁液含硫量,如使用高碳低硫焦炭,有条件的话可采用脱硫处理,原铁液出铁时要避免出到出炉渣。
(4)严格控制生铁中的反球化元素。
(5)防止铁液氧化,处理球铁时温度要适中,根据铁液温度的高低,来选择球化剂的化学成分。
(6)大断面件应适当降低稀土含量,需要时可加入少量锑中和稀土使球墨畸变的作用。
2反白口
特征:铸件断面心部出现白口,而在冷却相对较快的外层部位,组织反而正常。产生这种缺陷的主要原因是:灰铸铁铁液含硫高,含锰量过低,不符合Mn=1.7S+0.3的关系。另外,铁液吸收氢气或铁液中的石墨核心过少。硫、氢都容易向铸件中心偏析,而它们又是反石墨化元素,阻碍石墨的生长,使铸件中心过冷到产生白口的温度才结晶,从而使铸件中心产生白口。球铁小件出现反白口的原因往往是由于热节部位稀土和镁偏析,含量偏高。厚大球铁件心部出现碳化物则往往是由于心部凝固时间较长,石墨核心容易被熔解消失所致。
防止措施:
(1)降低原铁液的w(S)量,有条件的可采取脱硫处理,这是防止反白口的防止措施。
(2)w(Mn)量要符合的关系,同时要严格控制铁液中的残余镁量和稀土量,根据铸件壁厚确定合适的碳当量。
(3)严格控制原辅材料及添加剂的水分,确认“三干”到位。
(4)加强炉前孕育处理或采用复合孕育剂,以增加铁液的结晶核心。
