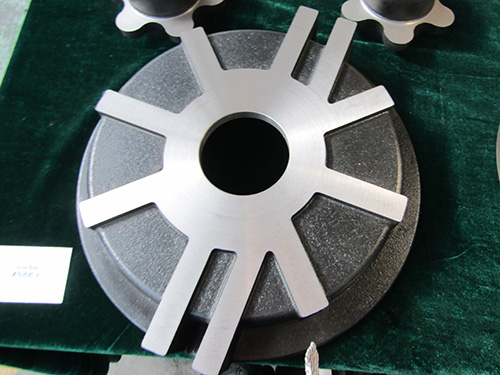
铸铁机械件10,顾名思义,就是用铁水铸造形成的物体。
铸铁机械件10铸铁焊接方法
将工件倾斜放置,使焊缝处于上坡焊或半立焊,以减小熔合比。(焊前清理不要忘了)。
焊前将坡口周围预热,温度为200~250℃,以缩小焊缝与工件的温差。
焊条选用铸308,直径D3.2mm和4mm。焊前应将焊条经150℃左右烘焙2h。
第 1、2、3层焊道施焊时选用D3.2mm焊条,电流为90~100A。后两层焊道,选用D4mm焊条,电流130~160A。采用直流正接。
每层焊后清熔渣。
焊后,在焊接区周围200mm范围内,加热到300~350℃,保温30min,用石棉粉覆盖使之缓冷。
铸铁机械件10焊接注意事项
在坡口两侧为减小熔深,可采取速度适宜不摆动焊。而焊缝中间可稍作摆动,但摆动幅度要小。
补焊工件较厚时,坡口截面较大,采用多层多道焊。焊缝截面较大,产生的收缩应力有力的,容易形成焊缝剥离。故采用的焊接顺序。
采用短段焊、断续焊、分散焊、逐步退焊法。短段焊,即每段长约10~40mm。断续焊,即焊一段后停留片刻,待工件冷到50~60℃时再焊下一道焊缝,以防止热量集中。分散焊,在一个部位焊一段后再到另一部位焊接,以减少温差,降低应力。逐步退焊法,它与连续焊相比,可使焊缝的拉应力峰值有很大减低,故有利于防止焊缝裂纹的产生。
锤击焊缝。锤击焊缝时温度应在400℃以上进行,用小圆头锤击焊缝,使焊缝金属延展,松弛焊补区的应力。焊接头一层和后一层不要锤击。
